防腐涂料基體處理方案
無機水性涂料以水作為分散介質,僅采用少量低毒性醇醚類有機溶劑,安全環保、節約資源,消除了施工時發生火災的危險性,有利于降低大氣污染。無機水性涂料對材質表面適應性非常好,在潮濕環境同樣可以施工,涂層附著力強。無機水性涂料可以在高溫狀態下工作,有機油性涂料耐溫一般在400℃以下,有機和無機相結合一般耐溫在300-600℃,高于600℃一般都是無機水性涂料。
1、基體處理
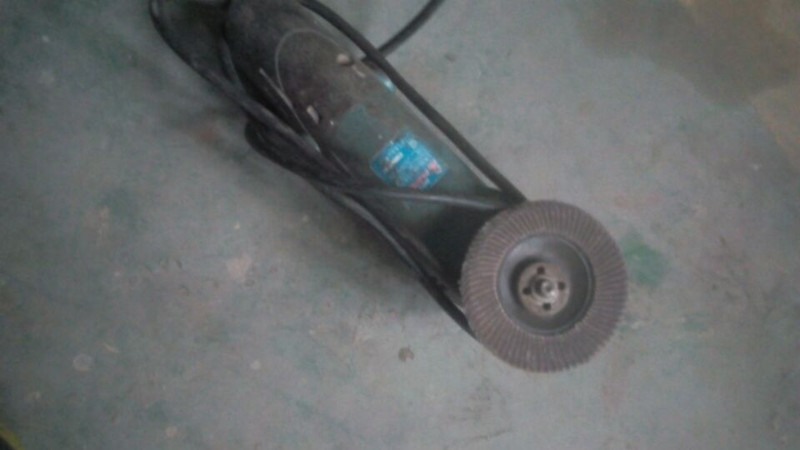
涂裝作業前,應去除基體表面的油污、水、殘銹、氧化皮等。推薦使用具有中度堿性的水性清洗劑清除油污,然后用清水沖凈。所有待涂鋼材表面必須噴丸或噴砂達到ISO8501-1(GB8923-88)Sa2.5級要求。局部修補涂層時,鋼材表面必須打磨到ISO8501-1(GB8923-88)St3級。(小規模的使用角磨機打磨)
角磨機打磨
噴丸、噴砂過程中和施工后,鋼材表面必須避免油脂重新沾污。噴砂用壓縮空氣必須裝有性能良好的油水分離器。除銹后的鋼材必須嚴格避免重復沾污油脂。質量檢查人員和涂裝施工人員不可穿戴沾有油污的工作鞋、工作服、手套對未涂裝的鋼結構進行質量檢查和涂裝施工。(表面粗糙度要求控制在25~40μm范圍內)
焊縫處理
在防腐施工時,發現原有焊縫高起的堆焊處,變成凹進或甚至低于鋼板表面,這事例說明焊縫處比其他地方易產生銹蝕,并且很嚴重,據分析主要原因有,焊接時的熱影響殘余應力,使受影響的焊縫區域的材質耐銹蝕性明顯降低。還有焊縫金屬材質活潑性大于其他地方金屬,焊縫的金屬成為腐蝕電池中的陽極(被腐蝕體),而面積較大的其他金屬成為較大的陰極。所以銹蝕一般先從焊縫、焊縫區域先開始。
焊縫銹蝕相對周圍金屬只是局部的銹蝕問題,這種局部銹蝕現象比起大面積銹蝕發展趨勢要快的多,因銹蝕作用力集中,如銹蝕集中于同一小范圍內,它的危險性將很大,可能使焊縫強度減弱產生裂紋或銹蝕穿孔。所以在焊縫區域涂裝時要加倍重視。焊縫涂裝前最好預先用手工預先涂裝一次,使用漆刷使涂料深入到焊縫的凹陷、縫隙、不平整等處,對焊縫有較完整的封閉并且膜厚得到了加強,可避免因噴涂漆霧不易到達產生的涂層缺陷。
2、混合
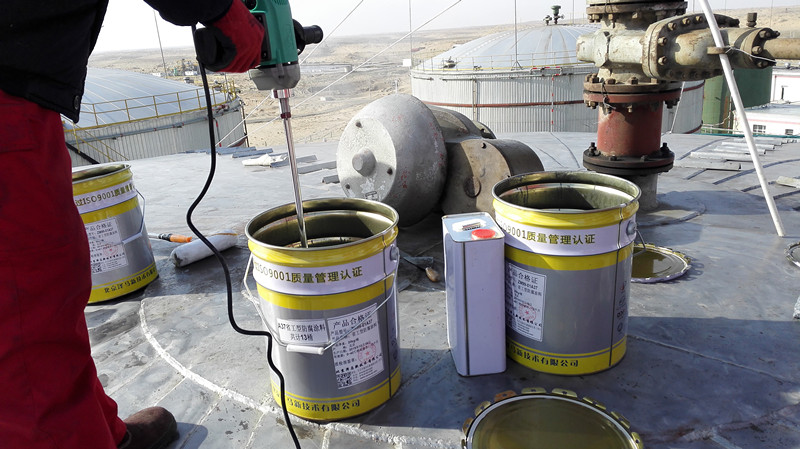
l 配比: 主劑組分∶固化劑組分=9∶1(重量比),混合時,應在不斷攪拌主劑組分的情況下,緩緩倒入固化劑組分。否則,容易結塊,我們強烈推薦使用機械攪拌。以使涂料始終處于懸浮狀態中。
混合后的涂料有效期4小時,請根據施工進度安排使用。
倒入固化劑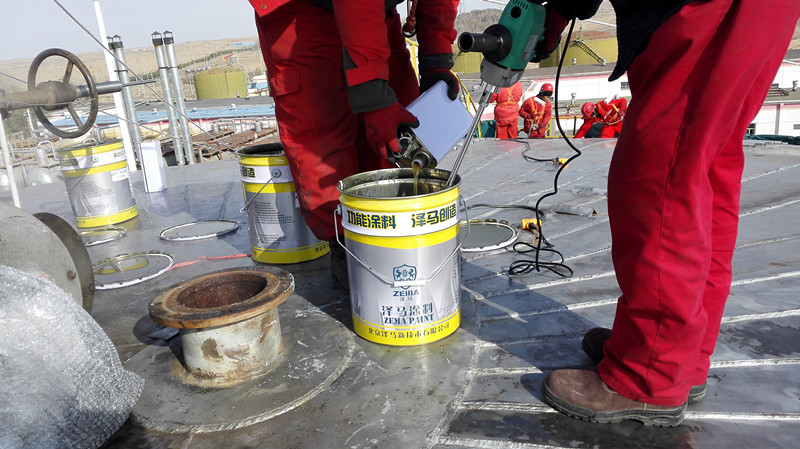
攪拌示意圖
3、環境條件
噴涂作業應在除銹后盡快進行,一般不應超過8小時。鋼材表面溫度和環境溫度一般不低于5℃,空氣相對濕度不超過85%。
4、涂裝
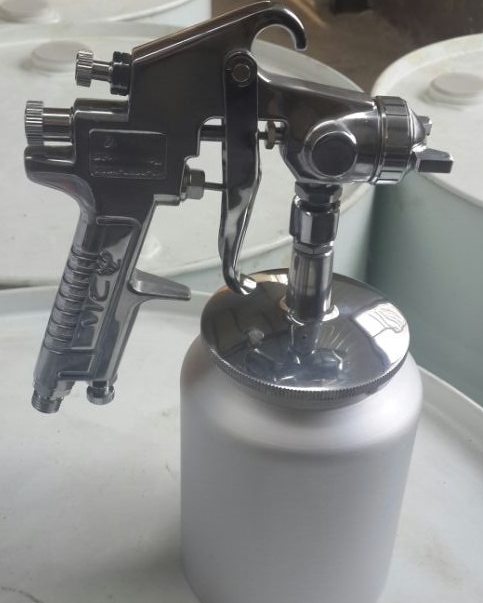
本涂料可以使用無氣噴涂和空氣輔助噴涂方法施工。
建議涂刷2遍,每遍厚度不超過125μm,太厚容易開裂,起皮,每遍間隔2-4小時,待涂層表干后才能進行下一遍涂刷。3遍都刷完后讓其實干72小時以上方可使用。
注意:本涂料按標準配比后可直接使用,如受工況影響選用稀釋劑時,可加入少量的水稀釋。
噴涂
澤馬涂料近年部分業績表
1、軍工系統: | |
應用實例 | 兩棲裝甲車、自行火炮;陸戰隊方艙;各種魚雷、導彈包裝箱、發射箱。特種清洗車,特種起重裝備等。 |
客戶目錄 | 中國人民解放軍廣州4307工廠 |
2、電力行業: | |
應用實例 | 電廠各種鋼結構防腐:鍋爐鋼結構;綜合管支架;升壓站;循環水管道;取水管道;排灰管道;進廠橋等。 |
客戶目錄 | 河北秦皇島電廠 |
3、石油石化行業: | |
應用實例 | 各種鋼結構防腐:油、水儲罐;管道;抽油桿;井架(磕頭機)。廠房、管道、儲罐隔熱,保溫。 |
客戶目錄 | 中國石油物資裝備華北分公司 |
4、環保、污水處理設備: | |
應用實例 | 環保設備鋼結構防腐。 |
客戶目錄 | 上海資深專家高科技園區有限公司 |
