北京澤馬新技術有限公司根據近20年來的數據統計分析,金屬涂裝后,有85%腐蝕是從焊縫開始,所以在金屬防腐時,要特別注意焊縫處理和涂裝。焊接過程會產生一系列變化,影響焊接件,如容器、管道及其它構件的腐蝕特性。而通常在焊接過程中經常出現的問題是:金屬成分和冶金結構上的改變、殘存應力和焊接缺陷。在許多情況下,會涉及幾個因素,而且幾個因素結合起來會有一個疊加作用。通俗地說,焊縫金屬和焊接過程中產生的熱影響區由于熔化過程而導致焊縫切而上金屬成分和顯微結構的微小差別,引起這些不同區域之間電化學電位的不同,帶來了惰性最小的元素的優先溶解作用,也就是常說的電池作用腐蝕。
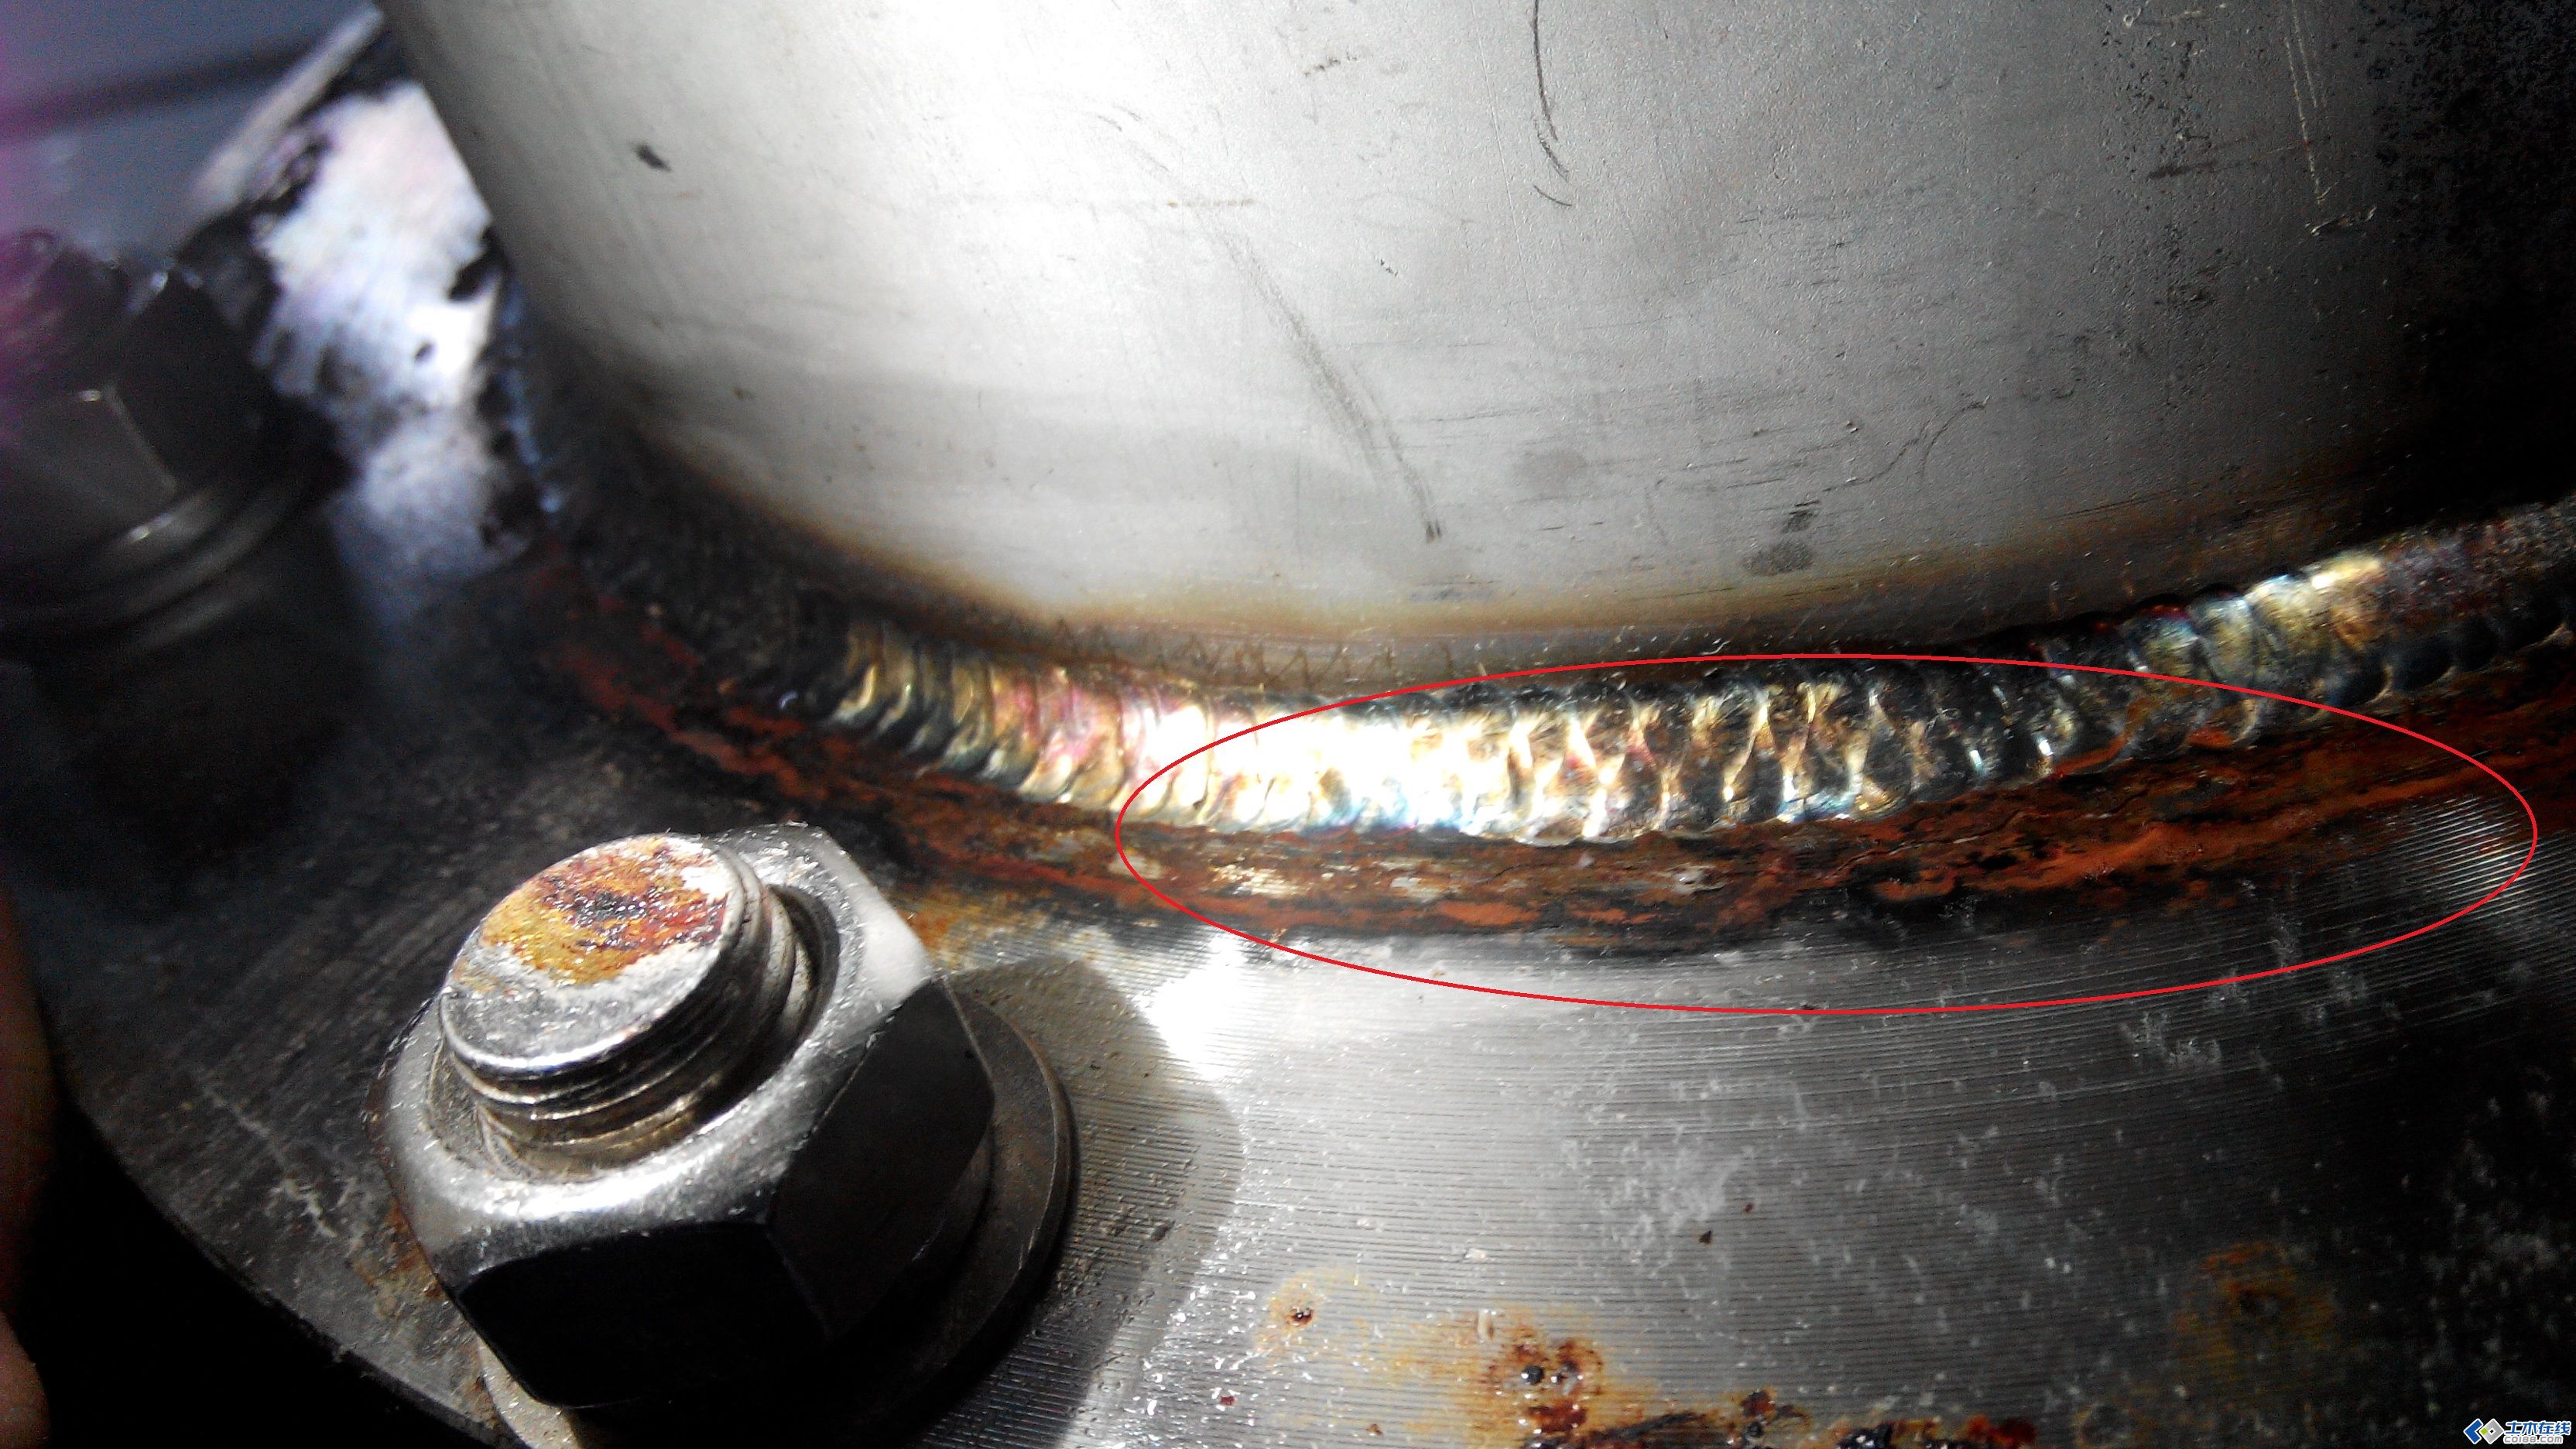
在防腐施工時,發現原有焊縫高起的堆焊處,變成凹進或甚至低于鋼板表面,這事例說明焊縫處比其他地方易產生銹蝕,并且很嚴重,據分析主要原因有,焊接時的熱影響殘余應力,使受影響的焊縫區域的材質耐銹蝕性明顯降低。還有焊縫金屬材質活潑性大于其他地方金屬,焊縫的金屬成為腐蝕電池中的陽極(被腐蝕體),而面積較大的其他金屬成為較大的陰極。所以在焊縫位置的涂層非常容易開裂,不論是無機富鋅涂料還是環氧涂料,在焊縫位置,尤其是角焊縫位置都有開裂的趨勢。焊縫涂層開裂的原因有多種,包括;表面處理不徹底、涂層過厚、表面處理不徹底、結構上的影響、介質的影響、殘余應力等。
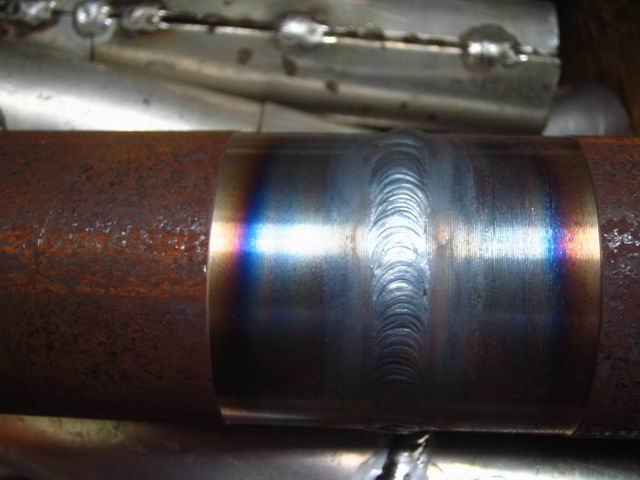
表面處理不徹底
果焊縫表面處理不徹底,焊縫表面太光滑、或太粗糙、表面焊渣藥皮殘留、表面有銹蝕、表面含有灰塵等異物都會導致涂料涂裝的涂層附著力欠佳或導致涂層開裂。沒有合適的表面粗糙度,表面焊縫太光滑,涂料涂裝的涂層在表面接觸面積小,附著力減弱。如果焊縫表面由于焊接技術差,也沒有進一步處理,表面太粗糙,噴涂的涂料涂裝涂層沒有很好濕潤表面,沒有和焊縫完全濕潤接觸,涂料涂裝涂層的附著力就欠佳。如果表面有銹蝕或有灰塵等異物都會阻擋涂層和金屬表面的充分接觸,涂層就非常容易從表面脫落開裂。
焊縫涂層過厚
由于焊縫位置的涂層厚度很難控制,如果超過涂料廠商規定的最大厚度,或更大都會導致該處涂料涂層容易開裂。噴涂技術不夠熟練的油漆工,在噴涂時,多于的涂料會由于流淌而堆積在角焊縫表面,使該處涂層厚度多達500微米,甚至1mm 或更多。如此厚的涂層就會在固化時產生應力,過大的應力會破壞涂層內聚力,使該處焊縫的涂層容易開裂。
焊縫金屬的成分通常不同于母體材料,而且焊縫的冶金情況也不同于母體材料。因此,常見的機械性質是不同的,而且大多是低品質的。調整焊縫金屬的成分使之提供在鑄造條件下(焊縫是鑄造出來的)與母體材料在鍛造條件下的相同強度是不容易的。在含碳、碳一錳和低合金鋼情況下,可通過加入少量鎳、釩、銅、鋁或鉻到焊條中,使之達到與母體材料近似的強度。
但加入合金添加劑會有副作用,生成對母體材料來說作為“陰極”的焊縫,在這兩個金屬之間造成雙金屬接觸電池作用腐蝕。
焊接中的母體材料通常是鍛軋制的,如板塊、擠出件、拉伸件或鍛造件。而焊縫金屬通常是鑄造結構。焊縫兩邊熱影響區的結構和受熱影響程度取決于焊接的形狀、焊接過程輸出的熱以及母體材料的硬化程度。熱影響區的微結構可以是鐵素體、珠光體或馬氏體,所以它的耐蝕性有相當大的不同,這取決于所接觸的介質。
專家在脫氧海水和微酸性二氧化碳系統中對焊縫腐蝕進行了不少研究,認為含鎳焊條可完全解決這個問題。但后來發現在二氧化碳系統中還會加速焊縫金屬的腐蝕。但當進行化學處理,如添加農藥時,氧氣含量的微小變化會引起焊縫腐蝕速率的嚴重波動。在輸油系統中,由于存在有C0},情況變得相當復雜。焊縫中的每一區域隨流體動力學、流體的化學性質,特別是pH值的變化而變化。甚至流速的微小變化會引起流體對管壁剪切應力的變化,從而改變了管壁保護膜的保護特性,提高了焊縫局部的磨蝕作用。
每一次焊接操作均會產生殘余應力。當熔化的焊縫冷卻和固化時,產生了收縮作用,焊縫兩邊的金屬出現塑性變形。當整個構件冷卻到室溫時,留下屈服殘余應力。應力腐蝕開裂是在特殊腐蝕性物質與張應力共同作用造成的。這張應力可以是塑性變形帶來的,也可以是殘存的,而且可以影響整條焊縫,見表1。一些應力腐蝕開裂現象在非常高的應力下才發生。通過低溫熱處理,可以避免這些材料的焊縫發生這種破壞,如OH-, N03一和co/co:對碳鋼所產生的應力腐蝕開裂,在許多實際應用中通過焊接后的熱處理,把殘余應力降到焊縫臨界應力以下。在彎曲操作中要特別注意焊縫,否則會導致發生縫隙腐蝕,并成為應力腐蝕開裂的誘發點。
總結
焊縫銹蝕相對周圍金屬只是局部的銹蝕問題,這種局部銹蝕現象比起大面積銹蝕發展趨勢要快的多,因銹蝕作用力集中,如銹蝕集中于同一小范圍內,它的危險性將很大,可能使焊縫強度減弱產生裂紋或銹蝕穿孔。所以在焊縫區域涂裝時要加倍重視。
針對焊縫銹蝕,北京澤馬新技術有限公司以20年的防腐涂裝經驗。焊縫最好是噴砂處理達到Sa2.5級,不能噴砂時,應手工打磨達到St3級,噴砂、打磨粗糙度控制在25~40μm范圍。并去除基體表面的油污、殘銹、氧化皮等。
焊縫涂裝前最好預先用手工預先涂裝一次,使用漆刷使涂料深入到焊縫的凹陷、縫隙、不平整等處,對焊縫有較完整的封閉并且膜厚得到了加強,可避免因噴涂漆霧不易到達產生的涂層缺陷。